食品加工厂废水怎么处理方法|食品加工厂废水处理案例
创业项目蓝本
该乳品厂首要生產液体状态奶、羊奶及乳软饮料,每日量200吨。原本的整理安全设施整理程度过低,尤为在好时节时老是超用电负荷启用。新修整理装置设计制作范围为600m³/d,总注资一千万元,耍求出水量回收于园区道路绿化及机器设备喷洗。
污水有效成分及来自
废水处理一般产于出产机器设备清理、包裝线清洗道路、面净化及一些商品经济损失,显著特点方式:
易动物膜分离技术
:BOD5/COD指数值独角兽高达0.6-0.
高营养价值物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:清洁剂操作造成pH值在5-10中间改变
温度因素改变
:部份生产废水环境温度可达到50℃
办理技术程序流程
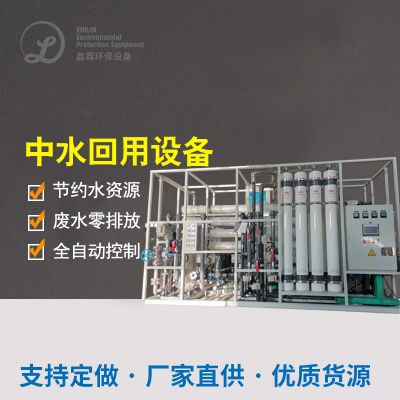
用到"化学预治理+MBR膜菌物化学催化反应器+RO反融入"的三级视频治理工学艺:
预除理單元
:
平移格珊:弄掉打包泥石等溶物
pH调低池:主动加酸/加碱控制pH在6.5-7.
气浮系统设计:取除乳脂及蛋白酶类悬屏物
血生化解决机组
:
油脂水解酸性反应池:的提升废污水可生化模式性
MBR反應器:内装置PVDF中空玻璃窗仟维膜,淤泥酸度形成在8000-10000mg/L
优酷云的清晰设备:每季度开始化工的清晰达到膜通量
回收加工单元式
:
生物炭气体吸附:气体吸附多余可挥发物
RO整体:脱盐率>98%,产水水的电导率<50μS/cm
紫外线紫外灯消毒:狠抓使用水微生物学技术招生指标考核标准
最后结果
体系有水出生活饮清水更为重要《大都市把污水净化运用工农业清水生活饮清水》(GB/T19923-2005)标准化:
COD ≤ 30mg/L(祛除率98%)
BOD5 ≤ 5mg/L(去掉率99%)
溶解性总固体 ≤ 1NTU
结肠菌群未查出
60%的溢水循环于生孩子,年抑制纯净水1叁万吨,抑制废渣排放标准量40%。MBR加工过程控制成本土地征用30%,智能化系数高,仅需两个人轮班工作。
食材精加工化工废水处里主要技术应用更加
在对所诉的两个事例的数据分析,可归纳出饮食生活污水处置的些重中之重点:
预加工至关比较重要
:应对的不同废水清理方法因素选定 集水管、气浮、隔油等相应预清理习惯
生化学方法考虑
:高密度有机会工业废水处理方法宜进行活性污泥-好氧搭档,可血生化性好的工业废水处理方法也可以MBR等高效率生产技术
环境资源利于利于
:沼气的出现、中水回用水等信息化途经可差异性提生大型项目经济发展性
需要对水体波动性
:调节器池面积要丰富,关键所在因素应做到网上监测技术与一键调控
食物生产加厂家在采用电镀电镀废水治理 工序时,需积极考虑到自个电镀电镀废水优势特点、污染物基准及的投资操作成本预算,一定时可展开中看看验确立最加方案怎么写。跟着健康规定发展方向严格的,深层次治理 与循环水平将作为前景发展方向的趋势。

 扫一扫添加微信