铸造厂粉尘废气处理方法|铸造厂压铸配件加工粉尘废气处理案例
案例一:某钢铁企业铸造车间粉尘治理项目
项目背景
该制作成品库在冶炼、浇捣和保养流程中产生不少粉层,当中混砂机、喷砂室和感测器炉空间的二被氧化反应硅含碳量各是达标40.5%、64%和15%。粉层粒度分布多样化(含50μm上述粉末及2μm左右微尘),会有我们概率(铝、镁粉层),且存在二被氧化反应硅易触发硅肺病,需高效化抑尘系统软件。
废气成分及来源
- 来源:熔炼炉(铁水熔化)、落砂机、抛丸机、砂轮机等环节。
- 成分:金属氧化物(Fe₂O₃、SiO₂)、树脂粘结剂挥发物(甲醛、苯酚)、碳化物等。
处理工艺流程
- 集气与预处理:
- 在熔炼炉、抛丸机等粉尘源设置密闭集气罩,通过负压抽吸收集含尘气体。
- 高温烟气经冷却塔降温后进入脉冲布袋除尘器。
- 核心处理:
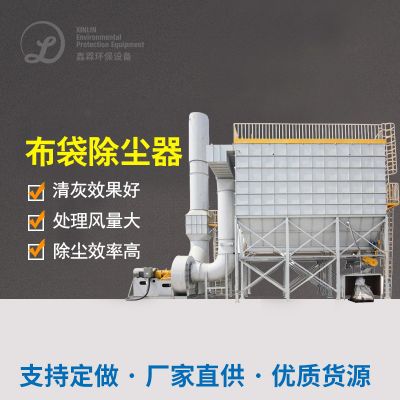
- 脉冲布袋除尘器:选用耐高温(200℃)芳纶滤袋,过滤风速1.0~1.8m³/min,捕集0.1μm以上颗粒,除尘效率达99.9%。
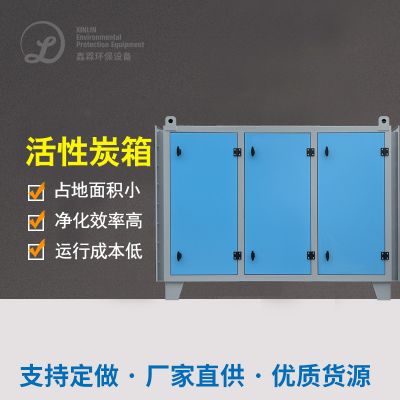
- 活性炭吸附塔:针对挥发性有机物(VOCs),进一步吸附残留的树脂挥发物。
- 排放与回收:
- 净化后气体经15m烟囱达标排放(粉尘浓度<20mg/m³)。
- 收集的金属粉尘压块后回用于熔炼工序,硅砂粉尘用于建材生产。
最终效果
- 环境效益:粉尘排放浓度降至10mg/m³以下,VOCs去除率>90%,完全符合《大气污染物综合排放标准》。
- 经济效益:金属粉尘回收率85%,年节省原材料成本约120万元。
- 健康改善:车间内PM2.5浓度下降80%,员工呼吸道疾病发生率降低70%。
案例二:无锡某压铸厂废气综合治理项目
项目背景
该厂选用环氧树脂砂造形加工过程,浇捣时引起含HCl、家具甲醛、二甲苯的分手后复合感染物,废液高温达150℃,且出现畅快性其它异常的味道,需衡量净化与除臭剂。
废气成分及来源
- 来源:压铸机浇注、模具清理、树脂砂固化。
- 成分:金属粉尘(Al₂O₃、ZnO)、酸性气体(HCl)、VOCs(甲醛、丙酮)。
处理工艺流程
- 多级净化系统:
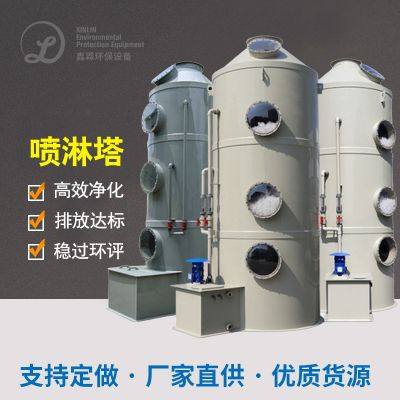
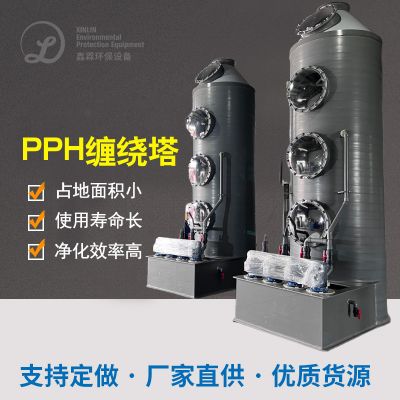
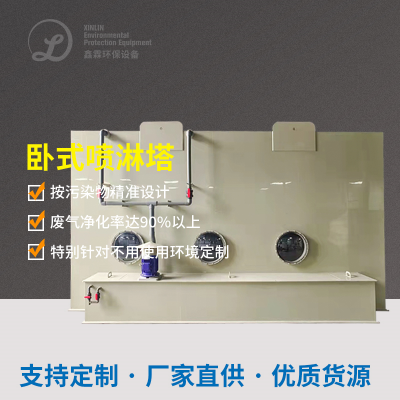
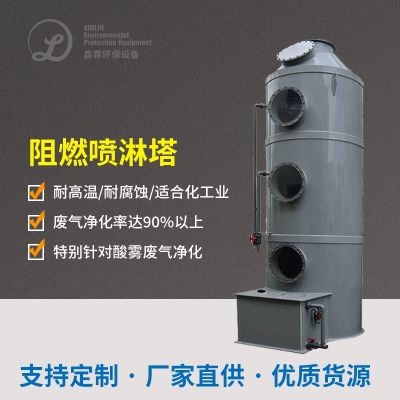
- 喷淋塔:采用NaOH溶液喷淋,中和酸性气体(HCl去除率>85%),同时降温至60℃以下。
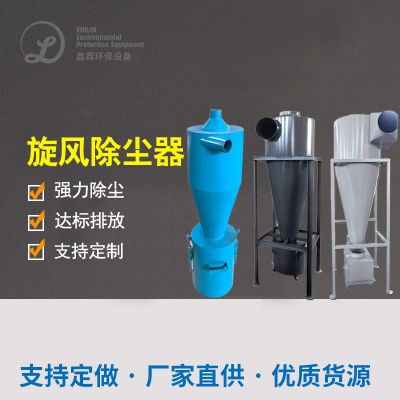
- 旋风+布袋除尘器:去除大颗粒金属粉尘,预过滤效率95%。
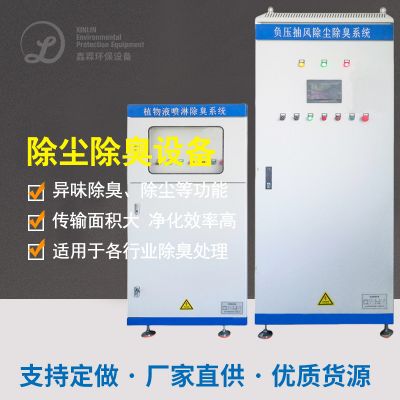
- UV光氧催化:分解VOCs为CO₂和H₂O,配合活性炭吸附残余异味。
- 智能控制:
- 根据传感器数据自动调节喷淋液pH值及风机功率,能耗降低30%。
最终效果
- 排放指标:粉尘浓度<15mg/m³,甲醛浓度<0.5mg/m³,臭味强度≤2级(国标≤3级)。
- 系统稳定性:设备连续运行8000小时无故障,滤袋更换周期延长至18个月。
总结
这情况显示,压铸厂灰尘生态环境治理需联系灰尘特征参数(粒度、摄氏度、爆炸事件性)确定“预操作+高效化烟气净化+后部吸咐”的塑料工序。布袋烟气净化器因为本身高适用性(耐温度过高、抗灼伤)变成发展趋势机械,而活力炭吸咐或光氧催化氧化有无效很好解决VOCs原因。

 扫一扫添加微信