的项目环境
该酒厂坐落在甘肃省贵州省遵义市,生产量酱香型中国的白酒2千吨,每一天制造高盐浓度有机肥料焦化废水治理 约800吨。考虑到本县坏保请求要严,原本有操作装置没有办法充分考虑的排放条件,需创建一整套效率高焦化废水治理 操作控制系统。
生产废水部分及來源
焦化废水具体位于二个部门:
酿造酒生产废水:含高巧妙废气浓度木薯淀粉、核营养素、碳水化合物等巧妙物,COD可高达15,000-20,000mg/L
减压蒸馏火锅锅底水:带有非常多的渣滓和白酒留,BOD/COD指数值低
净化废渣:包含仪器情况呢水和会场净化水,含少许洗洁剂
解决加工过程具体步骤
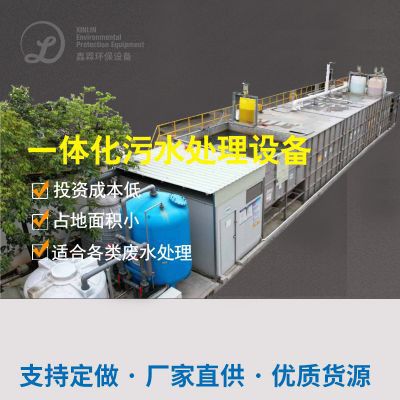
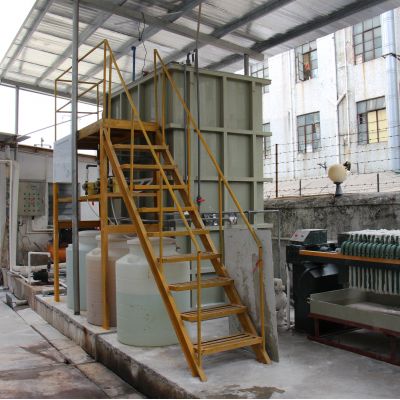
选择"预操作+厌氧反应器+好氧+深度的操作"整合的工艺:
防雨百叶窗控制池
:洗去大颗粒状悬停物,营养均衡污水水质供水量
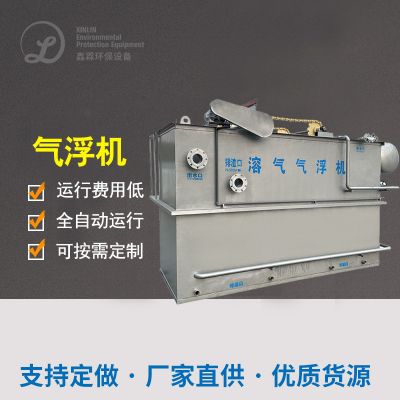
气浮平衡装置
:加药系统混凝土剂祛除溶液材质和部件COD
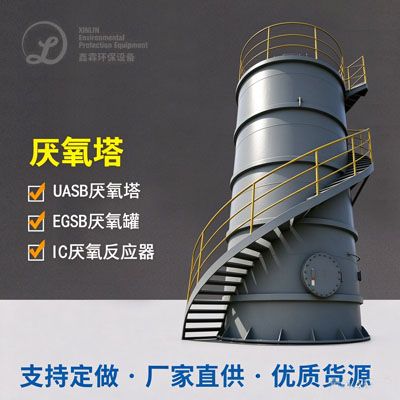
UASB活性污泥法想法器
:在35℃先决条件下将大碳原子有机的物拆分为二被氧化氮和二被氧化碳
A/O好氧系统
:顺利通过反反硝化用用反反反硝化用用用除掉氟化物和残余COD
MBR膜生态学生理物反应器
:进一歩挤占浮动物,有水出COD减少为50mg/L有以下
终究效果好
新项目加载后,冒水水体相对稳定提高《发醇乙醇和其实白酒轻工业水造成的废弃物释放要求》(GB27631-2011)表2要求:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
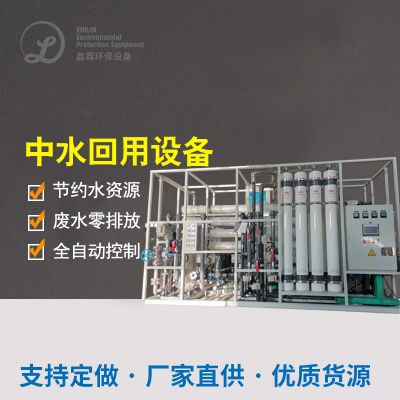
产生的出现二手回收整体一周可产产生的出现约1200m³,在蒸气锅炉油料,年减少标煤约300吨。

 扫一扫添加微信